


ข่าวอุตสาหกรรม
คู่มือการเลือกเครื่อง CNC Sinker EDM
 2026.07.23
 ข่าวอุตสาหกรรม
คู่มือการเลือก
ก.คืออะไร เครื่อง EDM ซิงเกอร์
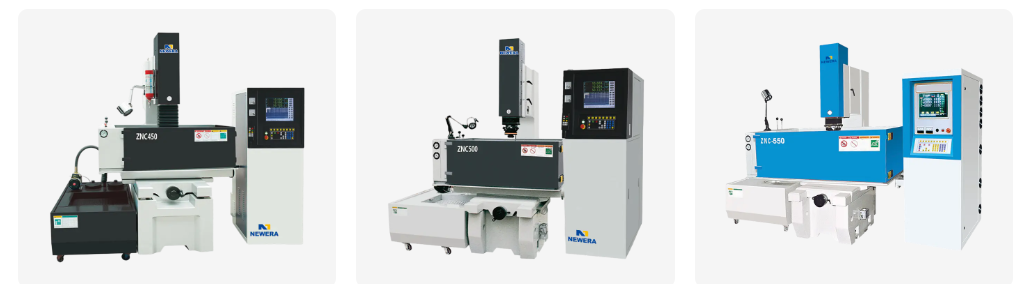
A ซิงค์เกอร์ EDM เครื่องจักรจะขึ้นรูปชิ้นงานโดยการลดอิเล็กโทรดที่ขึ้นรูปแล้วลงในวัสดุ ในขณะที่ประกายไฟฟ้าที่เกิดขึ้นอย่างรวดเร็วจะกัดกร่อนพื้นผิวเพื่อให้เข้ากับรูปทรงของอิเล็กโทรด กระบวนการนี้ โดยทั่วไปเรียกว่า EDM die sinking จะกำจัดวัสดุโดยการควบคุมการกัดเซาะของประกายไฟ แทนที่จะใช้แรงตัด ซึ่งเป็นเหตุผลว่าทำไมความแข็งจึงมีผลเพียงเล็กน้อยต่อการทำงานของเครื่อง EDM Die Sinking อิเล็กโทรดและชิ้นงานจมอยู่ในของเหลวอิเล็กทริก และประกายไฟแต่ละอันจะขจัดวัสดุจำนวนเล็กน้อยออกไปจนกว่าโพรงที่เสร็จแล้วจะสะท้อนรูปร่างของอิเล็กโทรด
เครื่อง Die sinker ซึ่งบางครั้งเรียกว่าเครื่อง ram EDM เป็นเครื่องมือมาตรฐานสำหรับการผลิตโพรงแม่พิมพ์ การสร้างแม่พิมพ์ และรูปทรงภายในที่ซับซ้อนอื่นๆ ที่ยากหรือเป็นไปไม่ได้ที่จะเข้าถึงด้วยเครื่องมือตัดแบบหมุน CNC sinker EDM ที่ทันสมัยเพิ่มการควบคุมแกนที่ตั้งโปรแกรมได้และรอบการโคจรที่ด้านบนของกระบวนการหลักนี้ ซึ่งเป็นเหตุผลว่าทำไมการซื้อเครื่องจักร EDM ในปัจจุบันส่วนใหญ่จึงใช้ CNC แทนที่จะเป็นหน่วยที่ดำเนินการด้วยตนเอง
EDM Die Sinking ทำงานอย่างไร
วงจรการกัดเซาะของประกายไฟ
การกำจัดวัสดุเกิดขึ้นจากการปล่อยประจุไฟฟ้าหลายพันครั้งทุกๆ วินาที โดยแต่ละครั้งจะระเหยวัสดุจำนวนเล็กน้อยจากทั้งอิเล็กโทรดและชิ้นงาน เนื่องจากอิเล็กโทรดสึกหรอในระหว่างรอบนี้ วัสดุอิเล็กโทรดและการตั้งค่าการคายประจุจึงถูกเลือกร่วมกันเพื่อสร้างสมดุลระหว่างความเร็วในการถอดกับรูปร่างของอิเล็กโทรดที่ต้องรักษาไว้สำหรับการผ่านขั้นสุดท้าย
บทบาทของของไหลอิเล็กทริก
ของเหลวไดอิเล็กตริกซึ่งโดยทั่วไปแล้วเป็นน้ำมันเฉพาะทาง จะเติมช่องว่างระหว่างอิเล็กโทรดและชิ้นงาน เป็นฉนวนช่องว่างจนกว่าแรงดันไฟฟ้าจะสร้างเพียงพอที่จะทำให้เกิดประกายไฟ จากนั้นจึงชะล้างเศษที่ถูกกัดเซาะออกไปในภายหลัง การไหลเวียนและการกรองของของไหลสม่ำเสมอช่วยป้องกันไม่ให้เศษซากนั้นรบกวนการปล่อยออกในภายหลัง ซึ่งเป็นส่วนหนึ่งของสาเหตุที่การออกแบบถังและความสามารถในการกรองมีความสำคัญพอๆ กับตัวเครื่องกำเนิดไฟฟ้าเอง
วัสดุที่มักใช้เครื่องจักรด้วย ซิงค์เกอร์ EDM
เนื่องจาก EDM กำจัดวัสดุด้วยระบบไฟฟ้าแทนที่จะใช้เครื่องจักร โดยทั่วไปแล้ววัสดุที่เป็นสื่อกระแสไฟฟ้าใดๆ จึงสามารถนำไปตัดเฉือนได้โดยไม่คำนึงถึงความแข็งหรือความเหนียว ตารางด้านล่างสรุปวัสดุที่มักจับคู่กับเครื่อง EDM
| วัสดุ | ช่วงความแข็งทั่วไป | ความสามารถในการแปรรูปด้วย Sinker EDM | การใช้งานทั่วไป |
|---|---|---|---|
| เหล็กกล้าเครื่องมือชุบแข็ง | สูงถึง 60 ถึง 65 HRC | ไม่ได้รับผลกระทบจากความแข็งเนื่องจากการถอดออกต้องใช้ความร้อนและไฟฟ้า | โพรงแม่พิมพ์ฉีด |
| โลหะผสมไทเทเนียม | ความแข็งปานกลาง ความเหนียวสูง | สามารถแปรรูปได้แม้จะมีความเหนียวที่ท้าทายเครื่องมือตัดก็ตาม | ส่วนประกอบการบินและอวกาศและการแพทย์ |
| ทังสเตนคาร์ไบด์ | มีความแข็งสูงมาก | สามารถแปรรูปได้ผ่านการกัดเซาะด้วยประกายไฟ โดยที่การเจียรเพียงอย่างเดียวจะช้า | เม็ดมีดเครื่องมือตัดและชิ้นส่วนที่สึกหรอ |
| เซรามิกนำไฟฟ้า | มีความแข็งสูงเปราะ | สามารถแปรรูปได้หากมีการนำไฟฟ้า | ส่วนประกอบที่ทนทานต่อการสึกหรอแบบพิเศษ |
| สแตนเลส | มีความแข็งปานกลางถึงสูง | สามารถแปรรูปทั่วไปได้ดี | เครื่องมือทางการแพทย์และอาหาร |
การใช้วัสดุอิเล็กโทรดบนเครื่อง Die Sinker
การเลือกใช้วัสดุอิเล็กโทรดส่งผลต่ออัตราการสึกหรอ ผิวสำเร็จที่ได้ และความสามารถในการถ่ายโอนรายละเอียดเข้าไปในคาวิตี้ได้ดีเพียงใด แผนภูมิด้านล่างแสดงรูปแบบการใช้งานทั่วไปของวัสดุอิเล็กโทรดทั่วไปบนเครื่อง EDM แบบจมตาย
Sinker EDM เปรียบเทียบกับ ไวร์อีดีเอ็ม และ เครื่องกัดซีเอ็นซี
Sinker EDM เป็นหนึ่งในหลายวิธีในการสร้างคาวิตี้หรือคุณสมบัติที่มีความแม่นยำ และการเปรียบเทียบกับ Wire EDM และการกัด CNC จะช่วยชี้แจงว่าเครื่อง Die Sinking EDM เหมาะสมที่สุดที่ใด แผนภูมิเรดาร์ด้านล่างแสดงคุณลักษณะเชิงปฏิบัติห้าประการจากทั้งสามวิธี
- ซิงค์เกอร์ EDM
- Wire EDM
- CNC Milling
อัตราการกำจัดวัสดุโดยการตั้งค่ากระแสคายประจุ
การเพิ่มกระแสคายประจุบนเครื่อง EDM จะช่วยเร่งการขจัดวัสดุ แต่ยังเปลี่ยนผิวสำเร็จและการสึกหรอของอิเล็กโทรด ซึ่งเป็นเหตุผลว่าทำไมการกัดหยาบและการเก็บผิวละเอียดมักจะใช้การตั้งค่าที่แตกต่างกัน แผนภูมิเส้นด้านล่างแสดงความสัมพันธ์ทั่วไประหว่างกระแสการคายประจุและอัตราการกำจัดสัมพัทธ์
การตกแต่งพื้นผิวทั่วไปตามขั้นตอนการตัดเฉือน
การตกแต่งพื้นผิวบนเครื่อง EDM แบบจมตายจะดีขึ้นเมื่อกระบวนการเคลื่อนจากการกัดหยาบไปสู่การผ่านการเก็บผิวละเอียดที่ละเอียดยิ่งขึ้นเรื่อยๆ แผนภูมิด้านล่างแสดงค่า Ra โดยทั่วไป ซึ่งวัดเป็นไมโครเมตร ซึ่งสัมพันธ์กับแต่ละขั้นตอน
การอ้างอิงระดับเครื่องและข้อมูลจำเพาะ
การจับคู่ขนาดถังงานและความสามารถในการรับน้ำหนักของอิเล็กโทรดกับบล็อกแม่พิมพ์หรือโพรงที่ใหญ่ที่สุดในการผลิต จะช่วยหลีกเลี่ยงการพบว่าเครื่องจักรมีขนาดเล็กเกินไป ตารางด้านล่างจัดกลุ่มคลาสเครื่อง CNC sinker EDM ทั่วไปตามช่วงข้อกำหนดทั่วไป
| คลาสเครื่อง | ขนาดถังทำงาน | น้ำหนักอิเล็กโทรดสูงสุด | ความแม่นยำของตำแหน่ง |
|---|---|---|---|
| เล็ก | 400 x 300 x 250 มม | มากถึง 50 กก | บวกหรือลบ 0.005 มม |
| ปานกลาง | 650 x 450 x 350 มม | มากถึง 150 กก | บวกหรือลบ 0.005 มม |
| ใหญ่ | 1000 x 700 x 500 มม | มากถึง 500 กก | บวกหรือลบ 0.008 มม |
| ใหญ่พิเศษ | 1500 x 1000 x 700 มม | มากถึง 1,000 กก | บวกหรือลบ 0.01 มม |
ขั้นตอนการผลิต EDM แบบจมตายทั่วไป
ช่องที่สร้างเสร็จแล้วบนเครื่อง CNC sinker EDM โดยทั่วไปจะผ่านลำดับกว้างๆ เดียวกัน โดยไม่คำนึงถึงความซับซ้อนของชิ้นส่วน ขั้นตอนด้านล่างจะสรุปขั้นตอนทั่วไปนั้น
- 1 การออกแบบและการผลิตอิเล็กโทรด
- 2 การตั้งค่าและการจัดตำแหน่งชิ้นงาน
- 3 ผ่านหยาบ
- 4 ผ่านกึ่งสำเร็จ
- 5 จบผ่าน
- 6 การทำความสะอาดและการตรวจสอบ
สถานที่ที่ใช้เครื่อง Sinker EDM
ความเที่ยงตรงและความแข็งที่เป็นอิสระของงาน Die Sinking EDM Machine ทำให้เป็นตัวเลือกมาตรฐานสำหรับการตั้งค่าการผลิตต่างๆ
-
โพรงแม่พิมพ์และแม่พิมพ์
แม่พิมพ์ฉีดและแม่พิมพ์หล่อที่ไม่สามารถเข้าถึงรูปทรงของโพรงภายในด้วยเครื่องมือตัดแบบหมุนได้
-
ส่วนประกอบการบินและอวกาศ
รูระบายความร้อนและคุณสมบัติที่ซับซ้อนในชิ้นส่วนไทเทเนียมและซูเปอร์อัลลอยด์ที่การตัดแบบธรรมดาทำได้ยาก
-
แม่พิมพ์อุปกรณ์การแพทย์
ช่องเก็บรายละเอียดเล็กๆ น้อยๆ ที่ต้องการผิวสำเร็จที่เรียบเนียนและขนาดที่สม่ำเสมอตลอดระยะเวลาการผลิตที่ยาวนาน
-
เครื่องมือและการเจาะที่แข็งตัว
ส่วนประกอบแบบพันช์และดายถูกตัดเฉือนหลังจากการชุบแข็ง เนื่องจากการกัดเซาะของประกายไฟไม่ได้รับผลกระทบจากสถานะการแข็งตัวของวัสดุ
การเลือกผู้ผลิตเครื่องจักร EDM Die Sinking
การทำงานร่วมกับซัพพลายเออร์เครื่องจักร CNC sinker EDM โดยเฉพาะ แทนที่จะเป็นตัวแทนจำหน่ายเครื่องมือกลทั่วไปมักจะเหมาะสมเมื่อร้านค้าต้องการซอฟต์แวร์ควบคุมเฉพาะ ขนาดถัง หรือคุณสมบัติระบบอัตโนมัติ จุดตรวจสอบที่ใช้งานได้จริงบางจุดจะช่วยจำกัดการค้นหาตัวเลือกสำหรับเครื่อง EDM sinker ของ OEM ให้แคบลง
- ยืนยันว่าระบบควบคุมรองรับรูปแบบการเคลื่อนที่ของอิเล็กโทรดและรอบการโคจรที่โปรแกรมเครื่องมือจำเป็นต้องใช้
- ตรวจสอบขนาดถังทำงานและความจุน้ำหนักของอิเล็กโทรดโดยเทียบกับแม่พิมพ์หรือบล็อกโพรงที่ใหญ่ที่สุดที่คาดไว้ในการผลิต
- ตรวจสอบการตอบสนองของเซอร์โวและประสิทธิภาพการควบคุมช่องว่าง เนื่องจากจะส่งผลต่อการรักษาช่องว่างประกายไฟอย่างสม่ำเสมอในระหว่างการผ่านขั้นสุดท้ายที่ยาวนาน
- ถามเกี่ยวกับประเภทของเครื่องกำเนิดไฟฟ้าและวิธีปรับพลังงานการคายประจุระหว่างการกัดหยาบและรอบการเก็บผิวละเอียด
- ดูการกรองของไหลอิเล็กทริกและความสามารถในการหมุนเวียน เนื่องจากความสะอาดของของไหลส่งผลต่อทั้งคุณภาพผิวสำเร็จและการสึกหรอของอิเล็กโทรด
ผู้ซื้อจำนวนหนึ่งมองหาผู้ผลิตเครื่องจักร EDM แบบจมตายในจีน เมื่อความต้องการปริมาณหรือการปรับแต่งเพิ่มขึ้น ส่วนใหญ่เป็นเพราะการพัฒนาซอฟต์แวร์ควบคุม การออกแบบเครื่องกำเนิดไฟฟ้า และความสามารถในการสร้างกลไกภายในภูมิภาคอุปทานเดียว นี่คือจุดที่เครื่อง EDM แบบจมตายอัตโนมัติที่สร้างขึ้นด้วยการเปลี่ยนอิเล็กโทรดอัตโนมัติและคุณสมบัติรอบการทำงานแบบอัตโนมัติ มีแนวโน้มที่จะหาแหล่งที่มาได้ง่ายที่สุดควบคู่ไปกับการออกแบบถังแบบแมนนวลมาตรฐาน
พื้นหลังการผลิต
Nantong New Era Technology Co., LTD มุ่งเน้นการพัฒนา ออกแบบ และผลิตเครื่องจักรควบคุมเชิงตัวเลขและเครื่องมือเครื่อง CNC มานานกว่า 20 ปี โดยได้รับการสนับสนุนจากทีมงานที่ครอบคลุมการพัฒนาเทคโนโลยี การผลิต และการบริการการขาย
- ประสบการณ์ 20 ปี
- โมเดลธุรกิจ การพัฒนาเครื่องจักร EDM OEM และ ODM
- ความสามารถหลัก การออกแบบและผลิตเครื่องมือเครื่อง CNC
- สิ่งอำนวยความสะดวก ศูนย์การผลิตและการติดตั้ง
ทีมงานดำเนินงานในฐานะผู้ผลิตเครื่องจักร EDM OEM และบริษัทเครื่องจักร Die Sinker ของ ODM EDM โดยทำงานร่วมกับลูกค้าเพื่อจับคู่การกำหนดค่าเครื่องจักร เช่น ขนาดถัง การตั้งค่าเครื่องกำเนิดไฟฟ้า และซอฟต์แวร์ควบคุม กับชิ้นส่วนที่ผลิตขึ้น โดยอาศัยการพัฒนาอย่างต่อเนื่องในภาคสนามเพื่อปรับแต่งการออกแบบเครื่องจักรเมื่อเวลาผ่านไป
สิ่งที่ควรตรวจสอบก่อนซื้อเครื่อง Die Sinker
- ขอทดลองโพรงตัวอย่างกับวัสดุที่เป็นตัวแทนก่อนที่จะดำเนินการสั่งซื้อทั้งหมด
- ตรวจสอบว่าซอฟต์แวร์ควบคุมรองรับคลังอิเล็กโทรดและรูปแบบวงโคจรที่โปรแกรมเครื่องมือของคุณใช้อยู่แล้ว
- ยืนยันการเคลื่อนที่ของแกนและขนาดถังเทียบกับบล็อกแม่พิมพ์ที่ใหญ่ที่สุดที่คุณคาดหวัง ไม่ใช่แค่ขนาดชิ้นส่วนโดยเฉลี่ยเท่านั้น
- ตรวจสอบว่าสามารถจัดหาวัสดุสิ้นเปลือง เช่น ตัวกรอง และที่จับอิเล็กโทรดเพื่อการทำงานต่อเนื่องได้อย่างง่ายดายเพียงใด
- หารือเกี่ยวกับการฝึกอบรมและการสนับสนุนการตั้งค่าสำหรับระบบควบคุม เพื่อให้สามารถสร้างโปรแกรมใหม่ๆ ได้โดยไม่ต้องอาศัยการเรียนรู้ที่ยาวนาน
คำถามที่พบบ่อย
-
ไตรมาสที่ 1 เครื่อง EDM จมคืออะไร
เครื่อง Sinker EDM หรือที่เรียกว่าเครื่อง Die Sinker หรือเครื่อง EDM แบบ Ram จะสร้างรูปทรงชิ้นงานโดยการลดอิเล็กโทรดที่ขึ้นรูปลงในวัสดุ ในขณะที่ประกายไฟทางไฟฟ้าซ้ำๆ จะกัดกร่อนพื้นผิวเพื่อให้ตรงกับรูปร่างของอิเล็กโทรด
-
ไตรมาสที่ 2 EDM ตายจมทำงานอย่างไร
อิเล็กโทรดที่มีรูปทรงและชิ้นงานจะจมอยู่ในของเหลวอิเล็กทริก และการปล่อยประจุไฟฟ้าอย่างรวดเร็วระหว่างทั้งสองจะกัดกร่อนวัสดุจากชิ้นงานในรูปแบบของอิเล็กโทรด
-
ไตรมาสที่ 3 EDM แบบจมตายคืออะไร
Die sinking EDM เป็นชื่อกระบวนการทั่วไปสำหรับการใช้เครื่อง EDM sinker เพื่อสร้างโพรง เช่น การพิมพ์แม่พิมพ์และแม่พิมพ์ ผ่านการกัดเซาะด้วยประกายไฟที่ควบคุมได้ แทนที่จะใช้เครื่องมือตัด
-
ไตรมาสที่ 4 แรม EDM คืออะไร
Ram EDM เป็นชื่อสามัญอีกชื่อหนึ่งของ sinker EDM ซึ่งหมายถึง ram ที่ขับเคลื่อนอิเล็กโทรดลงไปที่ชิ้นงานในระหว่างรอบการตัดเฉือน
-
คำถามที่ 5 เครื่อง EDM สามารถใช้วัสดุอะไรได้บ้าง
EDM ทำงานบนวัสดุนำไฟฟ้าใดๆ ก็ตาม ซึ่งครอบคลุมถึงเหล็กกล้าเครื่องมือส่วนใหญ่ สแตนเลส โลหะผสมไททาเนียม ทังสเตนคาร์ไบด์ และเซรามิกนำไฟฟ้าต่างๆ
-
คำถามที่ 6 สามารถเครื่อง EDM เหล็กชุบแข็งได้
ใช่ เนื่องจากการขจัดวัสดุเกิดขึ้นผ่านการปล่อยกระแสไฟฟ้าแทนที่จะเป็นแรงตัด ความแข็งจึงมีผลเพียงเล็กน้อยต่อประสิทธิภาพของกระบวนการ
-
คำถามที่ 7 เครื่อง EDM ไทเทเนียม สามารถ
ใช่ โลหะผสมไททาเนียมมักใช้เครื่องจักร EDM โดยเฉพาะอย่างยิ่งสำหรับชิ้นส่วนการบินและอวกาศและการแพทย์ ซึ่งความเหนียวทำให้การตัดแบบธรรมดาทำได้ยากขึ้น
-
คำถามที่ 8 EDM สามารถตัดคาร์ไบด์ได้
ใช่ ทังสเตนคาร์ไบด์เป็นการใช้งาน EDM ทั่วไป โดยเฉพาะอย่างยิ่งสำหรับเม็ดมีดของเครื่องมือตัดและชิ้นส่วนที่สึกหรอซึ่งการเจียรเพียงอย่างเดียวอาจช้าและยาก
-
คำถามที่ 9 การตัดเฉือน EDM มีความแม่นยำเพียงใด
ความแม่นยำในการวางตำแหน่งบนเครื่อง EDM แบบซิงเกอร์ที่ได้รับการดูแลอย่างดีมักจะอยู่ในช่วงประมาณบวกหรือลบ 0.005 มม. แม้ว่าตัวเลขที่แน่นอนจะขึ้นอยู่กับระดับเครื่องและการตั้งค่ากระบวนการก็ตาม
-
คำถามที่ 10 EDM สามารถบรรลุพื้นผิวแบบใดได้
การเก็บผิวสำเร็จจะขึ้นอยู่กับขั้นตอนการตัดเฉือน โดยการตัดเฉือนหยาบจะทำให้พื้นผิวหยาบขึ้น และการเก็บผิวละเอียดสามารถเข้าถึงพื้นผิวที่ละเอียดใกล้กับระดับกระจก


หากคุณสนใจในผลิตภัณฑ์ของเรา โปรดปรึกษาเรา
รายละเอียดการติดต่อ
Nantong New Era Technology Co., LTD
- สวนอุตสาหกรรมห้าดาว เขตฉงฉวน เมืองหนานทง มณฑลเจียงซู ประเทศจีน
- โทร:+86-19851302688
- อีเมล: [email protected]
ผลิตภัณฑ์
ลิงก์ด่วน
ข่าวสาร
มือถือ
